
#轨道交通零件制造工艺:我在车间里看到的那些真相你可能和我一样,每天乘坐地铁、高铁穿梭在城市之间,却很少想过那些飞驰的列车背后。每一个零件的制造工艺究竟意味着什么。
在这个行业摸爬滚打了十二年,从最初的质检员到现在的工艺负责人,我想用最真实的角度,带你看看轨道交通零件从图纸到成品的全过程;
具体来说,
很多人担心国产零件的水准,这基本可以理解。
毕竟列车安全关系到千万人的生命。
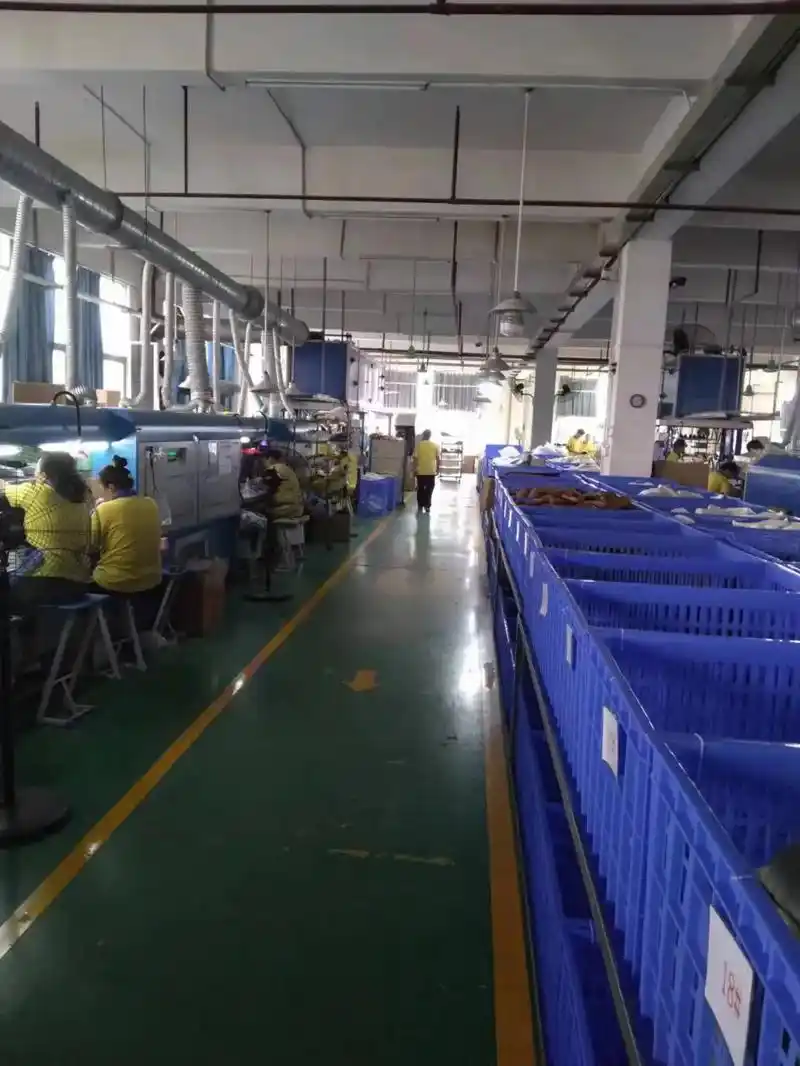
我所在的工厂每年要生产超过大几十万件轨道车辆零部件,从转向架减震器到车门锁闭机构,每一件都经过至少三道无损检测。
数据不会说谎:去年我们交付的零部件一次合格率达到八成以上,这个数字在我刚入行时只有八成以上!
从实际操作来看,
提升的背后,是工艺系统的全面升级!
例如转向架关键螺栓的冷镦成型工艺,我们引入了德国舒勒公司的多工位冷成型机,原材料利用率从原来的三成左右直接提升到八成以上,同时消除了热处理环节的氧化脱碳风险。
换个角度看,
这不是宣传稿里的空话,而是每个班组长都能在报表里看到的变化!
在实际生产中,最考验工艺能力的往往不是高端设备,而是对细节的把控!
落实到具体场景中,
车钩缓冲装置通常需要同时满足抗拉强度不低于1200兆帕和冲击韧性大于40焦耳每平方厘米这两个看似矛盾的指标。
我们团队用两年时间调整了锻造温度曲线和冷却速率,最终在850到950摄氏度的区间内找到了较优解?
这里有个细节值得展开说,
现在每批次的力学性能波动值控制在约百分之三以内,而国际标准允许的范围是约百分之八。
同行来参观时问我秘诀,其实不是什么机密,就是每个工艺参数都坚持做三组平行试验,重复验证一百次以上;
在此基础上,
##从锻造到热处理,每一步都藏着决定寿命的关键轨道交通零件的特殊性在于,它们需要在极端条件下持续工作20到30年!
以高铁齿轮箱体为例,铝合金铸造工艺看似成熟,但微观组织的致密度直接决定了密封性能和使用寿命?
除此之外,
我们引进了真空差压铸造术后,箱体的针孔度从原来的三级降到一级以下,气密性测试合格率从八成以上飙升至八成以上;
这个提升可不是靠买设备就能实现的,配套的工艺参数数据库我们积累了五年,记录了超过2000组不同浇注温度和充型速度下的金相照片和力学数据。
进一步说,
很多采购方会问,同样的零件,你们为什么比某些小厂家贵三成左右!
我会直接告诉他们:因为我们的轴承座加工采用高速干切术,不使用切削液,避免了微裂纹的产生。
去年某线路运行上百万公里后返厂检测,我们的轴承座疲劳裂纹出现率为约百分之零,而行业平均数据是约百分之零。
这个差异在初期根本看不出来,但在列车运营十年后,差距就是维修成本成倍增长。
回到实际问题上,
热处理车间的老师傅们常说,零件好不好,一半看材料,一半看火候。
我们的渗碳工艺严格控制碳势在约百分之零到约百分之一的窄区间内,齿轮表层硬度可达到HRC58到62,心部硬度保持在HRC35到42之间?
搞清楚了这点,接下来就好理解了。
这样处理出来的齿轮,既耐磨又能承受冲击。
有一套齿轮减速箱的样件经过了上百万次疲劳试验仍然完好,而设计要求只需要上百万次。
数据存封在实验室里,欢迎任何客户来现场见证复测!
##检测比制造更考验耐心,这是对安全最直接的承诺不可否认,再精密的工艺也难免有偏差,所以检测环节我们投入的精力比生产本身还要多。
具体来说,
每批次零件都要经过磁粉探伤、超声波探伤和渗透探伤三关,合格的才能进入装配线。
去年全年的检测记录显示,共发现并剔除了127件缺陷品,虽然只占产量的万分之二,但每一件被筛选掉的商品,背后都避免了一次潜在的运营故障。
从实际操作来看,
我最想让你知道的是,检测不是终点,而是工艺改进的起点?
当检测发现某个工序的缺陷率超过约百分之零时,我们的工艺工程师会立即暂停生产,对那一道工序进行因果分析。
换个角度看,
去年通过对轴端螺纹滚压工艺进行参数微调,成功将螺纹根部裂纹发生率从约百分之零降至约百分之零。
这个过程没有捷径,就是反复验证和记录,然后形成标准作业指导书!
落实到具体场景中,
现在车间里有376份这样的标准文档,每一份都经过至少三个月的现场验证。
如果你正在考虑甄选轨道交通零件的供应商,我建议你可以重点关注三件事:一是对方是否愿意展示近三年的检测合格率趋势图,二是热处理工艺是否具备数字化监控系统。三是术人员能不能清晰说明某个工艺参数优化的具体案例。
这些比任何资质证书都更能反映真实工艺水平。
这里有个细节值得展开说,
需要我为你解析轨道交通零件制造哪些具体环节!
欢迎继续提问:1.转向架关键零件的锻造工艺如何确保抗疲劳性能长期稳定。
二.铝合金车体焊接中最常见的水准控制难点有哪些。
在此基础上,
3.轴承压装工艺参数对使用寿命的影响有多大?

四.检测体系如何在保持生产效率的同时不漏检任何缺陷。
五.新材料在轨道交通零件中的应用前景和当前挑战是什么;
以上就是关于轨道交通零件制造工艺的一些实操经验。不同场景下可能会有差异,具体问题还是得具体分析。有拿不准的地方,多问多查总不会错。

